<No.31>新製品「OS-ZZ」
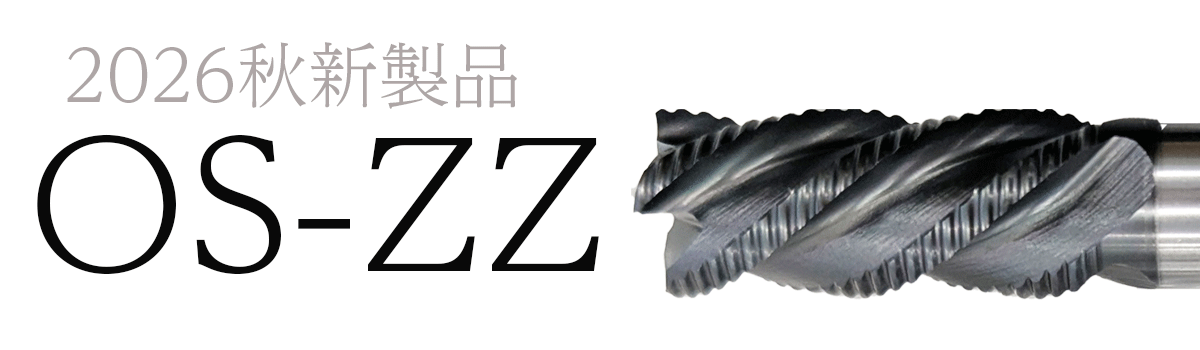
今回はオンワード技研の新製品「OS-ZZ」についてご説明します。
詳しい内容はJIMTOF2026で弊社営業がご案内させて頂きます。
お問合わせフォーム、お電話にてもご相談承ります。
「OS-ZZ」とは
「OS-ZZ」とは、「OS-Z」に前号でご紹介した新・後処理方法「Z処理(ゼット処理)」を複合処理した膜です。
Z処理とは…ドロップレットを除去するオンワード技研独自の技術。工具の膜表面を平滑化するのと同時に刃先の脱落リスクを軽減したパラメータを採用したことにより、工具刃先の膜も残した仕上がりを実現しました。
 https://www.onwardgiken.jp/blog/post-866/
「OS-ZZ」の膜特性
φ10のハイスラフィングエンドミルに「AIPコーティング」と「AIPコーティング+Z処理」の2ライプの表面処理を行って、その工具の刃先の状態を観察しました。図2にその工具の観察箇所を示します。
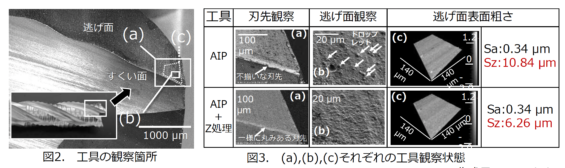
図3によれば、AIPコーティングのみの工具の刃先は膜の付着が不揃いで、逃げ面にはドロップレットが存在し、その逃げ面の表面粗さについてはSaが0.34μmであるのに対し、Szが10.84μmでした。
AIPコーティング+Z処理の工具の刃先は膜が付着しており、且つ一様に丸みのある刃先に仕上がっています。また工具逃げ面の膜表面は平滑化され、逃げ面粗さはSaが0.34μmでAIPコーティングと同等ではありますが、Szが6.26μmと43%最大高低差が減少しております。ドロップレットの凸部がなくなり、膜が平滑化されていることがこの点からわかります。
「OS-ZZ」の切削試験
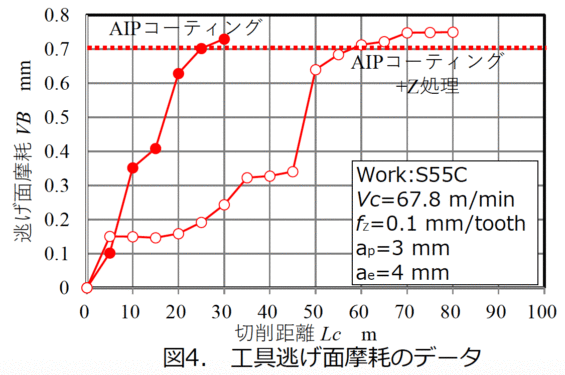
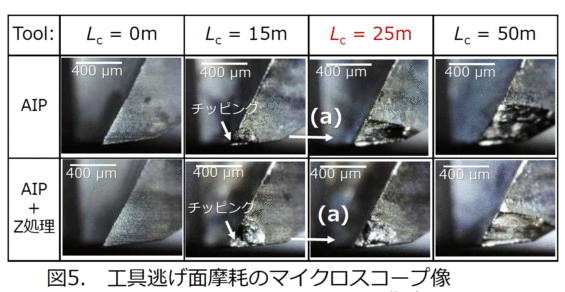
膜特性比較試験で使用した「AIPコーティング」と「AIPコーティング+Z処理」の2タイプの工具を使用し、S55C被削材を乾式加工で切削比較を行いました。逃げ面摩耗VBが0.7㎜に達した時点で工具寿命と定義し、それぞれの工具の摩耗状態もマイクロスコープにて観察します。
図4の切削テストの結果、「AIPコーティングのみ」の工具は切削距離25mで逃げ面摩耗0.7㎜に達し、「AIPコーティング+Z処理」は60mで工具寿命に達しました。
図5において、両方の工具が切削距離15mでチッピングが発生しているものの、逃げ面摩耗は切削距離25mで摩耗範囲が「AIPコーティング+Z処理」の工具の方が小さく、耐摩耗性 が高い為、Z処理のドロップレット除去効果を確認する事ができます。
「OS-ZZ」の摩擦摩耗試験
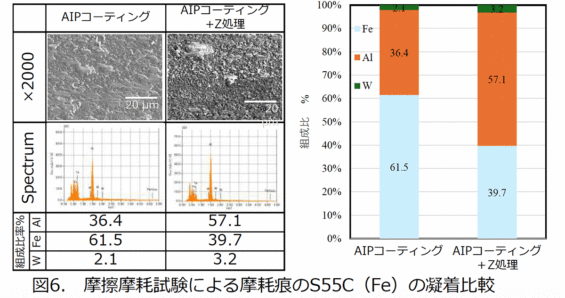
切削試験の結果から、AIPコーティング工具と比較し、AIPコーティング+Z処理工具の方が工具寿命が向上する事がわかりました。AIPコーティング+Z処理工具の切削特性が向上した要因として膜表面のドロップレット除去による切削初期の凝着摩耗が要因であることと想定し、超硬試験片を使用し、切削テストと同様の2通りのコーティングを施したサンプルでS55Cボールを使用した摩擦摩耗試験を行いました。
図6にその試験結果を示します。摩擦摩耗試験開始直後の1m時点で、ボール材S55Cの摩擦摩耗試験による摩耗痕のFe凝着度合を比較します。その結果、Feの凝着度合はAIPコーティングと比較し、AIPコーティング+Z処理の方が50%低減する効果を確認しました。
「OS-ZZ」の各試験のまとめ
1、OS‐ZZは鋭利な工具刃先の膜脱落を最小限に抑え、不揃いな刃先を整える効果がある。
2、OS-ZZはAIPコーティングのドロップレットによる表面の凹凸を平滑化する効果がある。
3、それによりOS-ZZは鉄系の被削材を切削加工する際の工具逃げ面と被削材の摩擦に対し、凝着摩耗を抑制し、工具寿命を向上させる効果がある。
試作品1品から承ります
2026秋新製品の「OS-ZZ」、そのほかの膜に関しても、
試作品ご希望の企業様は問い合わせフォームまたはお電話でご連絡ください!
1品でも承ります!
このブログの編集者
- 株式会社オンワード技研
-
1986年創業、DLC・セラミックコーティング・表面処理のプロ集団。
「EVER ONWARD=常に前進する。」をモットーに、コーティング専業メーカーとして全国のお客様の「ものづくり」を支えています。 - 製品ラインアップ
- 所属・掲載