セラミックコーティング|OS-ZZ
鉄系材料を加工する
切削工具全般向けの
ハイスペック複合処理膜。
切削初期のチッピング防止・凝着摩耗抑制
耐熱性と耐凝着性の高い膜性能
2023年に発売した「OS-Z(AlCrSiON超多層膜)」に自社開発新研磨技術「Z処理」を複合しました。工具の初期チッピング防止、初期の凝着摩耗に課題を抱える切削加工に効果を発揮します。
セラミックコーティング<OS-ZZ>の用途例
・高速加工用工具
・一般鋼材工具
・鉄系加工パンチ
・歯切り工具 ※ホブカッター除く
・難削材(インコネル等)のDry/MQL加工
OS-ZZ のスペック
-
色調レインボー~ブラック
-
膜硬度3000 Hv
-
膜厚2~4 µm
-
酸化温度1100 ℃
-
処理温度450~500 ℃
-
摩擦係数0.5
-
膜種
OS-Z+Z処理
膜評価1
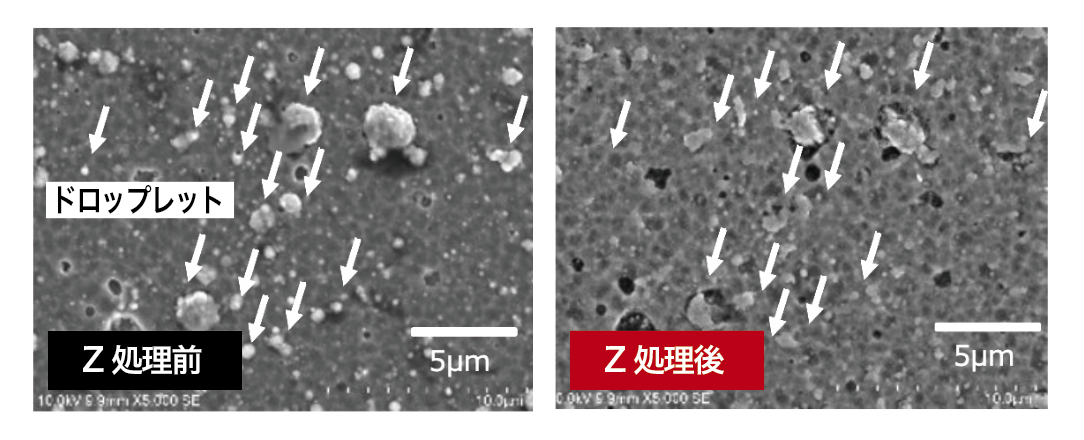
AIPコーティングの弱点であるドロップレットが除去された
■条件
Z処理前のOS-ZとZ処理後のOS-Z(OS-ZZ)のドロップレット除去状態の比較と孔形状観察。
■結果
Z処理前に比べて処理後のドロップレットが激減。
(Z処理はオンワード技研の新研磨技術です)
ドロップレットとは…
AIPコーティング途上で原材料であるターゲットから飛び出し、イオン化されずに液滴上の塊になって飛び出たもををドロップレットと呼びます。そのドロップレットが製品に付着し、膜化する事によって、製品表面には微小な凹凸が発生します。それが要因で切削加工等における切削抵抗を引き起こし、凝着摩耗をもたらします。
■条件
サンプル:超硬テストピース
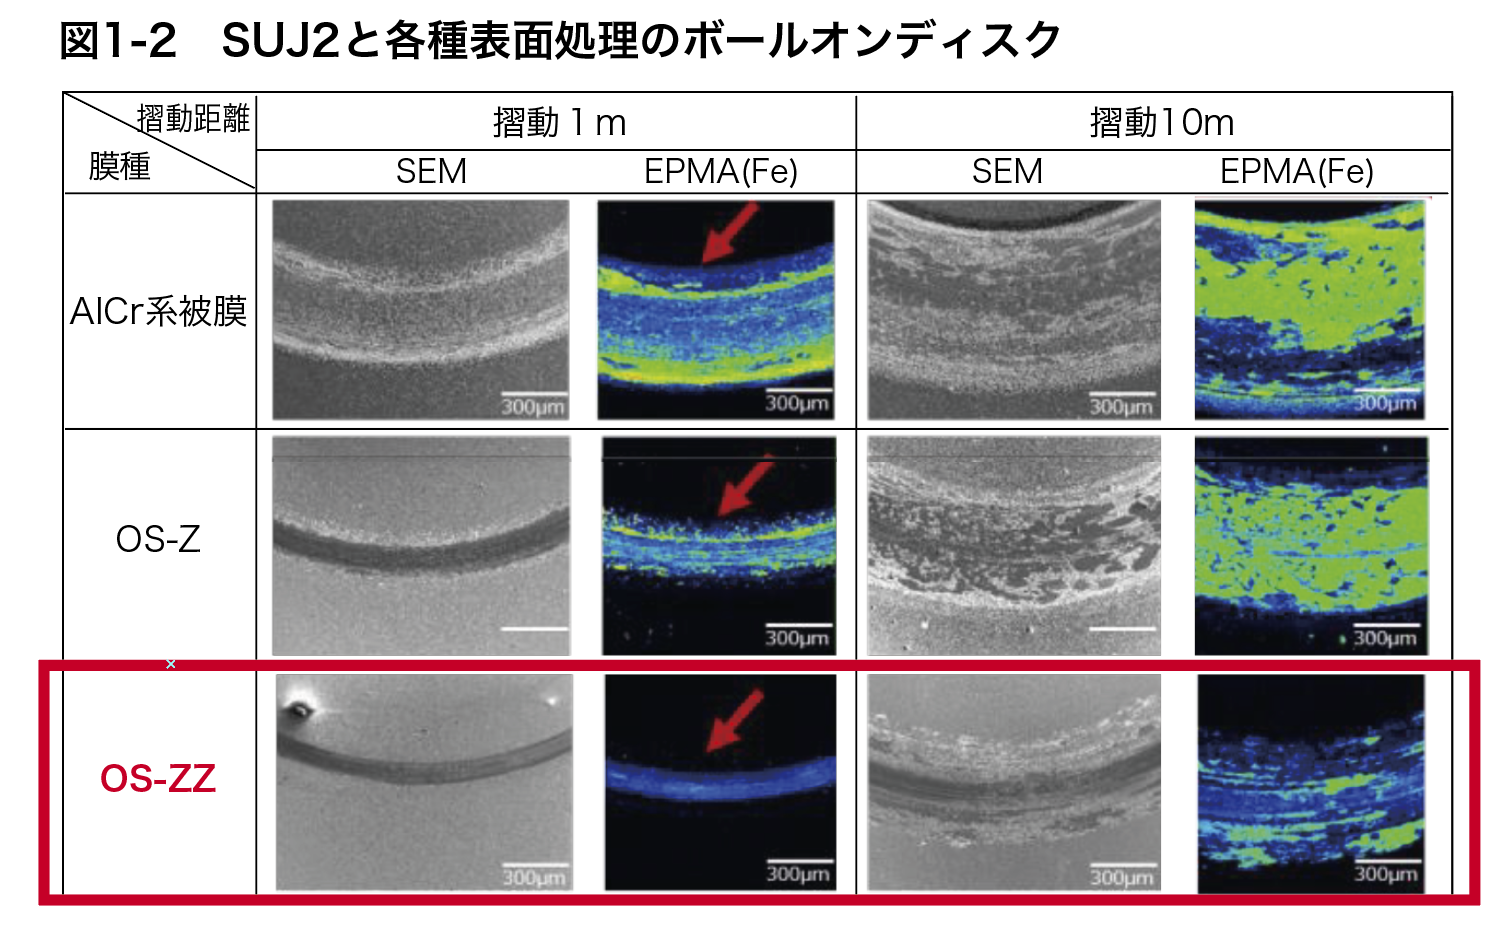
比較膜種:AlCr系被膜、OS-Z、OS-ZZ
評価方法:ボールオンディスク
目的:摩耗痕幅測定と摩耗痕のFe凝着度合
ボール:Suj2
摺動距離:1mと10m ※TPはそれぞれ1個ずつ使用
荷重:10N
■結果
・摺動初期(1m)で既にFe(鉄)の付着量に差が発生。
・10mでは明らかにFe(鉄)の付着量に差が生じる。
切削試験
切削初期から逃げ面摩耗が小さく、摩耗量が抑制された
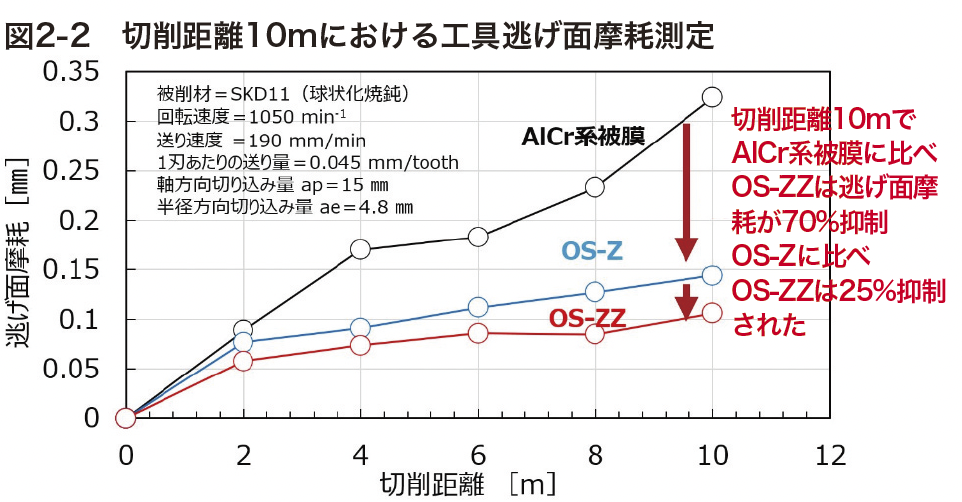
■工具-被削材及び切削条件
3種類各工具について摩耗実験をおこない、2mごとに工具観察、工具摩耗計測を実施。
切削距離が10mに達するまで行う。
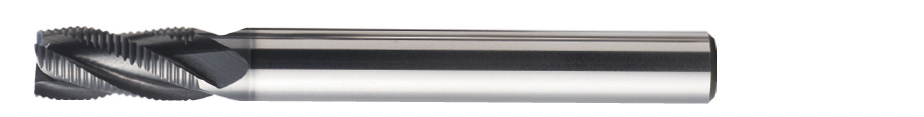
工 具: φ10mm N-Reα ※(株)三興製作所
4枚刃 ラフィングエンドミル (HSS)
被削材:JIS SKD11 (SA:球状化焼鈍)
HBW223(HRC19.25)
回転速度 S: 1050min-1
送り速度 F:190mm/min
1刃あたりの送り量:0.045 mm/tooth
切削方法:Downcut
切削距離:10m
軸方向切り込み量 ap: 15 m m
半径方向切り込み量 ae: 4.8mm
クーラント:水溶性クーラント
■結果
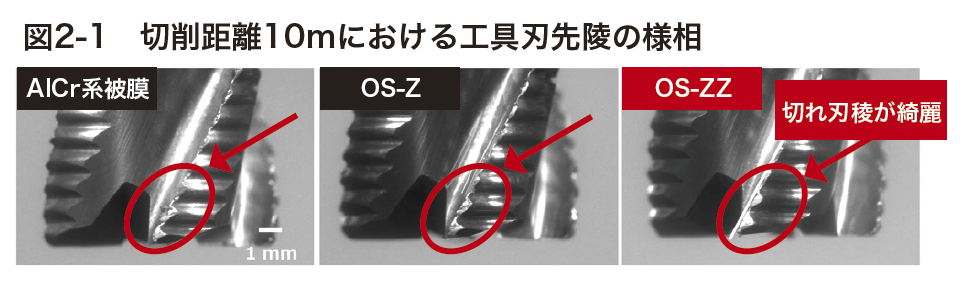
◎OS-ZZがもっとも凝着が少なく切れ刃稜も綺麗に残っている。(図2-1)
◎OS-ZZ以外においては構成刃先などの凝着物やチッピングが認められた。(図2-1)
◎AlCr系被膜は切削距離2 m以降で逃げ面摩耗が加速し、他工具に比べ切削性能が劣る。(図2-2)
◎OS-ZZはOS-Zと比較し、切削初期から逃げ面摩耗が小さく、切削距離10 mではOS-Zに対し、25%程度摩耗量が抑制された。(図2-2)
使用工具 φ10 N-REα(提供:三興製作所様)
1品からテスト可能です。
詳しくはお問い合わせください。
カタログ